食品饮料行业对生产环境的卫生、安全与效率有着极为严苛的要求。从原料入厂、加工调配到灌装封口、贴标包装,每个环节都依赖可靠的自动化检测与控制技术来保障产品品质与合规性。随着消费升级与人力成本上升,行业正加速向智能化、柔性化生产转型,这对传感器提出了更高要求:必须耐受高压冲洗、腐蚀性清洗剂和极端温度,同时满足食品安全法规如EHEDG、FDA等。SICK作为工业传感器领域的领导者,凭借深厚的技术积累,为食品饮料行业量身打造了覆盖全流程的解决方案。
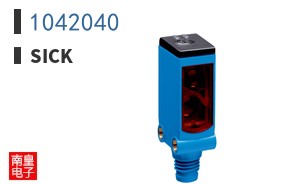
在食品饮料应用中,SICK的产品组合涵盖光电传感器、电感式接近传感器、视觉系统、激光扫描仪以及安全控制器等。其核心优势在于卫生型设计与高防护等级的完美结合。例如,SICK的W16、W26系列光电传感器采用不锈钢外壳和IP69K防护等级,能够承受高压高温冲洗,且表面光滑无死角,有效防止细菌滋生。而SICK的视觉系统如Inspector系列,则能实现高速在线检测,精准识别产品缺陷、包装完整性及标签位置,确保每一件出厂产品都符合质量标准。这些产品不仅提升了检测精度,还大幅降低了误检率和停机时间,为食品饮料企业带来显著的经济效益。
典型应用场景包括:在灌装线上,SICK的光电传感器用于检测瓶盖是否到位、液位是否达标;在包装环节,视觉系统对标签进行字符识别和条码读取,确保可追溯性;在原料处理区,电感式传感器监测金属部件位置,防止异物混入。设计要点方面,工程师需重点关注传感器的材质兼容性(如耐酸碱)、清洗周期内的稳定性以及信号输出的实时性。SICK提供的IO-Link接口技术,使得传感器参数可远程配置和诊断,极大简化了维护流程,并支持预测性维护,避免意外停机。此外,SICK的安全解决方案如安全光幕和激光扫描仪,能够在不影响生产效率的前提下,保障人员与设备安全,满足ISO 13849标准。
与同类方案相比,SICK的差异化优势体现在三个方面:一是深度行业知识,其产品研发紧密围绕食品饮料的特殊需求,如防爆、耐低温等;二是系统化整合能力,SICK不仅提供单一传感器,还能提供从感知到控制的完整解决方案,并与主流PLC和SCADA系统无缝集成;三是全球服务网络,确保客户在任何地区都能获得快速技术支持。对于食品饮料企业而言,选择SICK意味着选择了可靠性与合规性的双重保障。若需了解具体产品选型与代理渠道,可访问SICK代理获取专业支持。
在选型建议上,食品饮料企业应首先明确应用环境:对于潮湿、冲洗区域,优先选择IP69K不锈钢外壳的传感器;对于高速生产线,需关注响应频率和检测精度;对于需要追溯的环节,应选用带条码/二维码读取功能的视觉系统。同时,建议采用IO-Link设备以简化布线并实现参数备份。SICK的丰富产品线可满足从简单检测到复杂视觉任务的不同需求,其模块化设计也便于后期扩展。总之,SICK凭借创新的传感技术和对食品饮料行业的深刻理解,正助力全球客户构建更安全、更高效、更智能的生产线,推动行业可持续发展。